Quais inspeções comprovam que os parafusos de fixação atendem aos padrões da indústria?
Publicado: 31 de julho de 2026
Categorias: Novas
Etiquetas: notícias
Os parafusos de fixação podem parecer simples, mas seu desempenho depende de detalhes controlados. A rosca deve entrar no furo correspondente sem emperrar, o encaixe deve aceitar a chaveta correta e a ponta deve entrar em contato com o eixo ou componente conforme o esperado. A aparência por si só não comprova a conformidade. Os compradores precisam de evidências completas que abranjam material, dimensões, propriedades mecânicas, condição da superfície, identificação do lote e inspeção final.
Qewit Fornece fixadores padrão e personalizados para compras industriais. Seus recursos de controle de qualidade incluem equipamentos de medição dimensional, calibradores de rosca, testadores de dureza, torsiômetro, medição de espessura de revestimento, teste de névoa salina, teste de carga de prova e teste de tração. Para pedidos de projetos, cada inspeção deve corresponder ao padrão do produto, projeto específico, material, acabamento e risco de aplicação.
O que deve ser confirmado antes do início da produção dos parafusos de fixação?
A inspeção começa antes da produção. Uma especificação incompleta pode resultar em um lote que passa nas verificações internas, mas ainda assim falha na montagem pelo comprador. Um plano prático de inspeção de qualidade dos parafusos de fixação começa com uma especificação técnica completa.
Revisão das especificações de materiais e compras
O pedido deve identificar a norma, o diâmetro da rosca, o comprimento, o tipo de ponta, o material, o acabamento, a embalagem e os documentos necessários. Deve também descrever o componente de acoplamento. As opções em aço carbono e aço inoxidável atendem a diferentes necessidades de corrosão e processamento, portanto, a classe do material declarada deve corresponder tanto ao pedido quanto ao registro de inspeção.
Desenhos padrão e aprovação de amostras
As normas DIN para parafusos de fixação definem a geometria utilizada para verificar roscas, encaixes, comprimentos e formatos de ponta. A norma DIN 913 utiliza uma ponta plana, a DIN 914 uma ponta cônica e a DIN 916 uma ponta em forma de copo. Amostras de pré-produção são úteis quando a superfície de contato é macia, revestida, estreita ou de alto custo de substituição, pois a montagem de teste pode revelar problemas de marcação, resistência à inserção e encaixe do soquete.
Auditorias de fábrica e planos de controle de qualidade documentados
Uma auditoria de fábrica deve confirmar como os materiais são identificados, as peças são amostradas, as ferramentas de medição são controladas e os produtos rejeitados são separados. Um plano de controle por escrito deve conectar cada requisito crítico a um método de inspeção, regra de amostragem, limite de aceitação e registro. Isso é mais útil do que uma declaração genérica sobre qualidade.
Quais inspeções dimensionais comprovam que os parafusos de fixação estão instalados corretamente?
Muitos problemas em linhas de produção começam com um encaixe inadequado. Passo incorreto, roscas danificadas, encaixes rasos, rebarbas ou um ponto descentrado podem interromper a montagem mesmo quando o material está correto. Para parafusos de fixação usados em montagens automáticas, pequenas variações dimensionais também podem interromper a alimentação ou impedir uma profundidade de instalação consistente.
Medição da rosca e da dimensão total
A inspeção com calibrador de rosca verifica se as roscas externas permanecem dentro dos limites permitidos. Calibradores passa/não passa podem revelar roscas com dimensões excessivas, insuficientes, danificadas ou incompletas. O comprimento total, o diâmetro, a retilineidade e a forma da rosca também devem ser comparados com o desenho. Equipamentos de medição visual auxiliam na avaliação de detalhes pequenos que são difíceis de verificar com ferramentas manuais.
Verificação da geometria do soquete hexagonal e do ponto
Os inspetores devem verificar a largura, a profundidade, o formato e a presença de rebarbas no encaixe, pois o recesso transmite o torque de instalação. A ponta também precisa ser medida diretamente. Planicidade, alinhamento do cone, formato da cavidade e concentricidade determinam onde a carga entra na peça de acoplamento. Uma rosca pode passar pelo calibrador enquanto uma geometria incorreta da ponta ainda altera o comportamento de fixação.
Inspeção visual e triagem automatizada
A inspeção visual deve identificar roscas danificadas, pontas deformadas, defeitos de reentrância, tamanhos mistos, contaminação e irregularidades no acabamento. A triagem por rolos ou óptica pode adicionar um filtro final útil para pedidos de grande volume e alimentação automática. A triagem não substitui os testes dimensionais; ela reduz a probabilidade de que peças com valores discrepantes visíveis ou mensuráveis cheguem à linha de montagem.
Quais testes mecânicos e de superfície confirmam um desempenho confiável?
Um parafuso de fixação pode encaixar corretamente, mas deformar-se durante o aperto. As verificações mecânicas e de superfície devem seguir as especificações do material, das propriedades, do acabamento e das condições de contato solicitadas.
Verificação de dureza, resistência e torção
O teste de dureza do parafuso de fixação ajuda a determinar se a rosca, o encaixe e a ponta resistem à deformação. Uma peça muito macia pode apresentar achatamento da ponta ou arredondamento do encaixe, enquanto dureza excessiva sem tenacidade suficiente pode aumentar o risco de falha frágil.
Os testes de dureza, tração, carga de prova e torção respondem a perguntas diferentes, portanto, o plano de controle deve especificar qual método se aplica. Um resultado de dureza não substitui um resultado de torção, e um teste de tração não deve ser apresentado como prova de que a geometria do encaixe está correta.
Inspeção de espessura do revestimento e corrosão
Um teste de espessura do revestimento do parafuso de fixação verifica se a camada aplicada atende aos requisitos de acabamento acordados. O acúmulo excessivo pode afetar o encaixe da rosca, enquanto a cobertura incompleta pode reduzir a proteção. Os acabamentos em óxido preto, natural e sem revestimento não devem ser considerados equivalentes.
O teste de névoa salina só é relevante quando o acabamento e o período de aceitação são acordados antes da produção. Os compradores não devem aprovar o tratamento de superfície apenas com base na cor. A aparência, a espessura do revestimento, o encaixe da rosca e os requisitos de corrosão especificados devem ser analisados em conjunto.
Testes em lote e retestes de não conformidade
Os registros de inspeção devem vincular os resultados das amostras ao lote enviado. Se um resultado estiver fora dos padrões de aceitação, o lote deve ser retido, revisado e retestado de acordo com um procedimento acordado. A identificação clara do lote permite que o fornecedor investigue o lote de produção afetado sem levantar suspeitas sobre lotes não relacionados.
Como os compradores devem comparar os resultados da inspeção com o estilo de ponta correto?
A aprovação na inspeção não torna um formato de ponta adequado para todas as juntas. A seleção de parafusos de fixação pelo estilo da ponta exige que os compradores considerem o comportamento do contato, a dureza da superfície de acoplamento, a frequência de ajuste e a marcação aceitável.
| Estilo de ponto | Comportamento de contato | Lógica de seleção típica | Foco principal da inspeção |
|---|---|---|---|
| Ponto plano | Contato de propagação | Ajuste ou redução da marcação | Planicidade das extremidades e precisão da rosca |
| Ponto de Copa | Concentrados de contato | Colares, botões e peças de máquinas | Formato e dureza da taça |
| Ponta de cone | Cria contato de localização | Posicionamento do eixo | Alinhamento e condição do ponto |
Ponta plana DIN 913 para montagens ajustáveis ou sensíveis à superfície
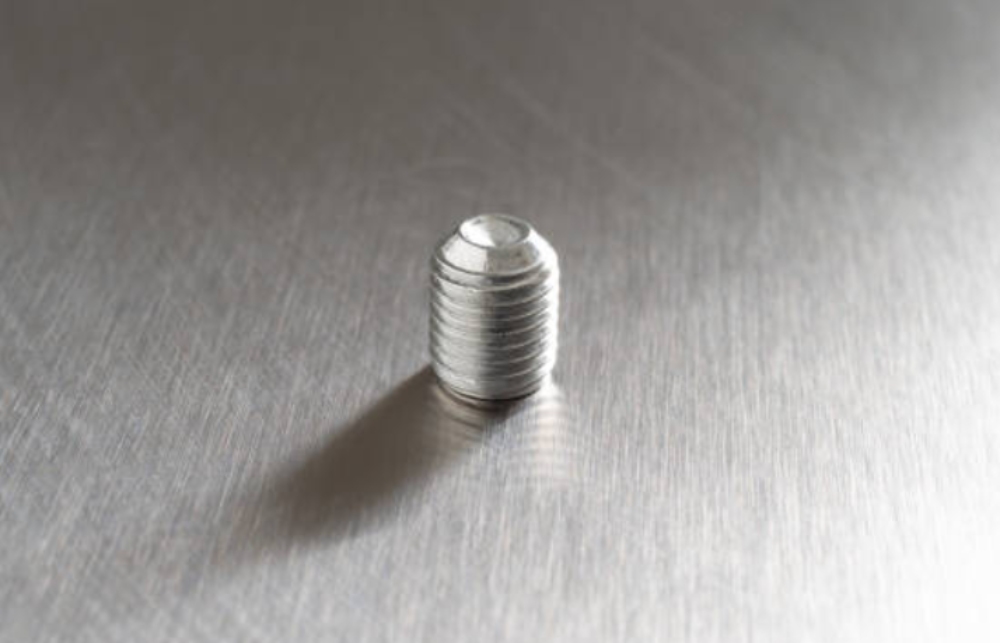
Socket Hexagon Setscrews Flat Point 45H DIN 913 Está disponível em aço carbono e aço inoxidável com acabamento em óxido preto ou natural. Sua ponta plana é ideal para peças ajustáveis, puxadores, móveis e montagens de máquinas, onde a marcação menos concentrada da superfície ou o reposicionamento posterior são importantes.
A ponta plana distribui o contato por uma área maior do que uma ponta cônica ou em forma de taça. Ela proporciona uma mordida menos agressiva, portanto, os compradores devem decidir se o cuidado com a superfície, o ajuste ou a resistência ao movimento são os principais requisitos. A inspeção deve se concentrar na planicidade da ponta, na precisão da rosca, no encaixe do soquete e na consistência da dureza.
Ponta de copo DIN 916 para fixação concentrada
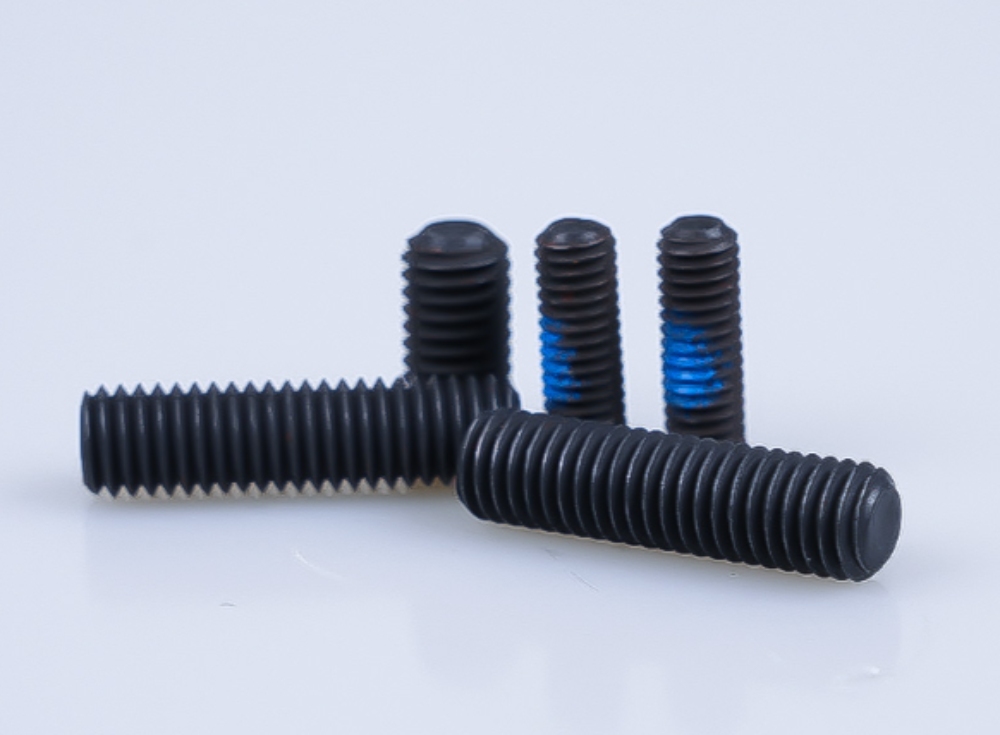
Socket Hexagon Setscrews Plain Cup Point DIN 916 Cria contato localizado e pode ser usado em colares, botões, puxadores e componentes de máquinas. A borda côncava concentra a pressão em uma área definida da peça de acoplamento.
Esse contato pode melhorar a aderência local, mas pode marcar superfícies macias, revestidas ou com acabamento. Os compradores devem verificar a dureza do material de acoplamento, a frequência de aperto e os requisitos de remoção antes de escolher essa opção. A forma da ventosa, a concentricidade, a condição do encaixe e o ajuste da rosca devem ser incluídos no plano de inspeção.
Ponta cônica DIN 914 para localização firme
Socket Hexagon Setscrews Cone Point 45H DIN 914 Possui uma ponta afiada para fixação firme em posicionamento de eixos, colares e ajustes mecânicos. Sua área de contato estreita pode ajudar a restringir o movimento quando a superfície de acoplamento é projetada para aceitar a ponta.
O alinhamento e a concentricidade dos pontos são cruciais, pois um cone descentrado altera a posição de contato. Este projeto é menos adequado em situações onde a marcação é inaceitável. Uma montagem de teste é recomendável quando a peça de acoplamento possui revestimento, parede fina ou área de contato limitada.
Que tipo de comprovação os compradores devem solicitar antes de aprovar um pedido?
A aprovação final deve vincular o pedido de compra, o produto inspecionado, os resultados dos testes e o lote de envio. Um certificado sem referência de lote, resultado do teste ou critério de aceitação oferece suporte limitado durante a inspeção de recebimento.
Relatórios de Inspeção e Documentos de Rastreabilidade
Dependendo do risco do projeto, os compradores podem solicitar um relatório dimensional, registro de dureza, relatório de revestimento, comprovação do material, relatório da amostra inicial ou arquivo de aprovação de produção. Um certificado de material para parafuso de fixação deve identificar o material em questão e vinculá-lo ao lote fornecido.
A Qewit pode dar suporte às certificações DIN EN 10204 3.1, ISIR e PPAP até o nível 3, mediante solicitação. É recomendável que esses documentos sejam acordados antes da produção, pois afetam a rastreabilidade dos materiais, a amostragem, os registros de inspeção e os procedimentos de aprovação.
Suporte técnico e planejamento de qualidade personalizado
Para pedidos repetidos, peças controladas por desenho ou conjuntos sensíveis, envie junto com a consulta o material de acoplamento, a dureza do eixo, a ação pontual necessária, o acabamento, o método de instalação, a lista de documentos e os requisitos de embalagem.
A Qewit pode analisar amostras de pré-produção, inspeção de saída, produtos baseados em desenhos técnicos e triagem por rolos ou óptica. Isso permite que o plano de controle se concentre em características que possam causar falhas reais na montagem, em vez de adicionar testes que não abordam o uso pretendido.
Lista de verificação para serviços, contato e compra final
Antes da liberação, confirme o padrão, o tipo de ponta, o tamanho, o material, o acabamento, o método de inspeção, os documentos de aceitação, a marcação do lote e a embalagem. Se a seleção da ponta for incerta ou se os relatórios precisarem seguir as normas internas de compras, utilize o Qewit. contato Página para compartilhar desenhos, detalhes da superfície de acoplamento e requisitos de documentação. Informações técnicas claras na fase de consulta reduzem as revisões após o início da amostragem ou da produção.
FAQ
P: Qual é a inspeção mais importante para os parafusos de fixação?
A: Nenhum teste isolado comprova a conformidade total. Os parafusos de fixação exigem verificações de rosca e dimensões, inspeção de encaixe e ponta, verificação de material, testes mecânicos aplicáveis, verificações de superfície e registros vinculados ao lote. A combinação necessária depende da norma, do material, do acabamento e da aplicação solicitados.
P: Como os compradores podem verificar se um parafuso de fixação está em conformidade com a norma DIN?
A: Compare a peça fornecida com o desenho DIN aplicável e, em seguida, verifique as medidas da rosca, as dimensões críticas, o tamanho do encaixe, a geometria da ponta, o material, o acabamento e os documentos de inspeção. Uma etiqueta do produto ou uma descrição de catálogo, por si só, não são evidências suficientes.
P: Todos os pedidos de parafusos de fixação devem incluir um certificado 3.1 ou PPAP?
R: Não. Compras de rotina podem exigir registros básicos de lote e inspeção, enquanto projetos de produção controlada ou repetida podem justificar um certificado 3.1, ISIR ou PPAP. O pacote de documentos deve ser acordado antes da produção, e não solicitado após a conclusão do envio.
Os parafusos de fixação atendem aos padrões da indústria quando o fornecedor consegue comprovar a especificação, o produto físico, o método de teste, o resultado e o lote de envio. Essa comprovação também auxilia os compradores na seleção do tipo de ponta correto e na resolução de problemas de qualidade posteriores, sem depender da aparência ou de suposições.


