KATEGORIEN
Welche Prüfungen beweisen, dass Stellschrauben den Industriestandards entsprechen?
Veröffentlicht: 31. Juli 2026
Kategorien: Neuigkeiten
Schlagwörter: Nachrichten
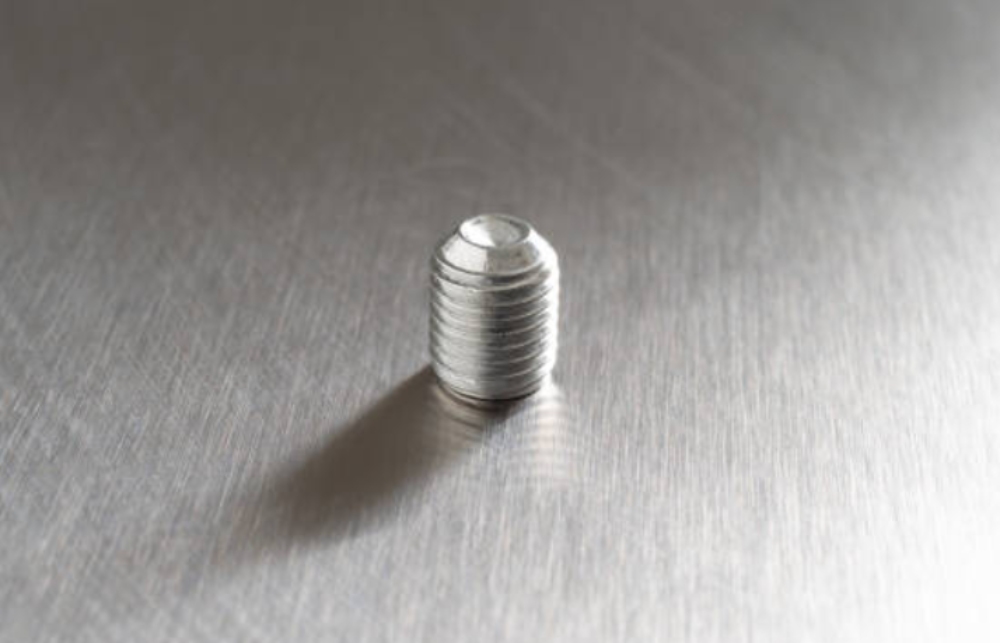
Gewindestifte mögen einfach aussehen, doch ihre Funktion hängt von präzise kontrollierten Details ab. Das Gewinde muss sich ohne Klemmen in die Gegenbohrung einführen lassen, die Aufnahme muss die passende Passfeder aufnehmen und die Spitze muss wie vorgesehen Kontakt zum Schaft oder Bauteil haben. Das Aussehen allein reicht nicht aus, um die Konformität zu beweisen. Käufer benötigen entsprechende Nachweise zu Material, Abmessungen, mechanischen Eigenschaften, Oberflächenbeschaffenheit, Chargenidentität und Endkontrolle.
Qewit Das Unternehmen liefert Standard- und kundenspezifische Verbindungselemente für den industriellen Einkauf. Zu seinen Qualitätssicherungsressourcen gehören Messgeräte für Dimensionierung, Gewindelehren, Härteprüfgeräte, ein Torsionsmessgerät, Schichtdickenmessgeräte, Salzsprühnebeltests, Drucklastprüfungen und Zugversuche. Bei Projektaufträgen muss jede Prüfung den Produktstandards, der Auslegung, dem Material, der Oberflächenbeschaffenheit und dem Anwendungsrisiko entsprechen.
Was sollte vor Beginn der Produktion von Stellschrauben bestätigt werden?
Die Qualitätsprüfung beginnt vor der Produktion. Eine unvollständige Spezifikation kann dazu führen, dass eine Charge zwar interne Prüfungen besteht, aber dennoch bei der Montage durch den Käufer Mängel aufweist. Ein praxisorientierter Plan zur Qualitätsprüfung von Stellschrauben beginnt daher mit einer vollständigen technischen Bestellung.
Material- und Einkaufsspezifikationsprüfung
Die Bestellung sollte Norm, Gewindedurchmesser, Länge, Spitzentyp, Werkstoff, Oberflächenbeschaffenheit, Verpackung und erforderliche Dokumente enthalten. Außerdem sollte das Gegenstück beschrieben werden. Da Kohlenstoffstahl und Edelstahl unterschiedliche Anforderungen an Korrosionsbeständigkeit und Verarbeitung erfüllen, muss die angegebene Werkstoffgüte sowohl mit der Bestellung als auch mit dem Prüfbericht übereinstimmen.
Standardzeichnungen und Musterfreigabe
Die DIN-Normen für Gewindestifte definieren die Geometrie zur Prüfung von Gewinden, Hülsen, Längen und Spitzenformen. DIN 913 verwendet eine Flachspitze, DIN 914 eine Kegelspitze und DIN 916 eine Kegelspitze. Vorserienmuster sind hilfreich, wenn die Gegenfläche weich, beschichtet, schmal oder kostspielig zu ersetzen ist, da die Probemontage Markierungen, Einschraubwiderstand und Passprobleme der Hülse aufdecken kann.
Werksaudits und dokumentierte Qualitätskontrollpläne
Eine Werksprüfung sollte bestätigen, wie Materialien identifiziert, Teile stichprobenartig geprüft, Messgeräte kontrolliert und Ausschussware aussortiert wird. Ein schriftlicher Kontrollplan sollte jede kritische Anforderung mit einer Prüfmethode, einer Stichprobenregel, einer Akzeptanzgrenze und einer Dokumentation verknüpfen. Dies ist aussagekräftiger als eine allgemeine Aussage zur Qualität.
Welche Maßprüfungen beweisen den korrekten Sitz der Stellschrauben?
Viele Probleme in der Fertigung beginnen mit ungenauer Passung. Falsche Steigung, beschädigte Gewinde, flache Aufnahmen, Grate oder eine außermittige Position können die Montage selbst bei korrektem Material zum Stillstand bringen. Bei Stellschrauben in der automatischen Montage können bereits geringe Maßabweichungen den Vorschub unterbrechen oder eine gleichmäßige Einbautiefe verhindern.
Gewinde- und Gesamtabmessungsmessung
Die Gewindelehrenprüfung dient der Kontrolle, ob Außengewinde innerhalb der zulässigen Grenzen liegen. Gut- und Ausschusslehren erkennen überdimensionierte, unterdimensionierte, beschädigte oder unvollständige Gewinde. Gesamtlänge, Durchmesser, Geradheit und Gewindeform sollten mit der Zeichnung verglichen werden. Visuelle Messgeräte unterstützen die Beurteilung kleiner Details, die mit Handwerkzeugen schwer zu erfassen sind.
Überprüfung der Geometrie von Sechskantmuttern und -spitzen
Die Prüfer sollten die Breite, Tiefe, Form und den Zustand des Grates der Gewindebuchse überprüfen, da die Vertiefung das Anzugsmoment überträgt. Auch die Spitze muss direkt vermessen werden. Ebenheit, Kegelausrichtung, Form des Gewindekegels und Rundlauf bestimmen, wo die Last in das Gegenstück eindringt. Ein Gewinde kann die Lehre passieren, während eine fehlerhafte Spitzengeometrie das Klemmverhalten beeinträchtigt.
Sichtprüfung und automatisierte Sortierung
Die Sichtprüfung dient der Erkennung beschädigter Gewinde, fehlerhafter Stellen, Vertiefungsfehler, unterschiedlicher Größen, Verunreinigungen und Oberflächenunebenheiten. Walzen- oder optische Sortierung kann bei großen Auftragsvolumina und automatischer Zuführung einen sinnvollen Nachfilter darstellen. Die Sortierung ersetzt nicht die Dimensionsprüfung; sie verringert jedoch die Wahrscheinlichkeit, dass sichtbare oder messbare Ausreißer in die Montagelinie gelangen.
Welche mechanischen und Oberflächenprüfungen bestätigen zuverlässige Leistung?
Eine Stellschraube kann zwar passgenau sitzen, sich aber beim Anziehen verformen. Mechanische und Oberflächenprüfungen müssen den Anforderungen an Material, Eigenschaften, Oberflächenbeschaffenheit und Kontaktbedingungen entsprechen.
Härte-, Festigkeits- und Torsionsprüfung
Die Härteprüfung von Stellschrauben hilft festzustellen, ob Gewinde, Hülse und Spitze Verformungen widerstehen. Ein zu weiches Bauteil kann eine Abflachung der Spitze oder eine Abrundung der Hülse aufweisen, während übermäßige Härte ohne ausreichende Zähigkeit das Risiko eines Sprödbruchs erhöhen kann.
Härte-, Zug-, Prüflast- und Torsionsprüfungen beantworten unterschiedliche Fragestellungen; daher muss im Prüfplan die anzuwendende Methode angegeben werden. Ein Härteergebnis kann ein Torsionsergebnis nicht ersetzen, und ein Zugversuch sollte nicht als Beweis für die korrekte Geometrie der Buchse herangezogen werden.
Schichtdicken- und Korrosionsprüfung
Eine Prüfung der Beschichtungsdicke von Stellschrauben dient der Überprüfung, ob die aufgebrachte Schicht den vereinbarten Oberflächenanforderungen entspricht. Zu viel Beschichtungsmaterial kann die Gewindepassung beeinträchtigen, während eine unvollständige Beschichtung den Schutz verringern kann. Brünierung, Naturfarbe und blanke Oberflächen sind nicht gleichwertig.
Salzsprühtests sind nur dann aussagekräftig, wenn Oberflächenbeschaffenheit und Abnahmefrist vor Produktionsbeginn vereinbart werden. Käufer sollten die Oberflächenbehandlung nicht allein anhand der Farbe beurteilen. Aussehen, Schichtdicke, Gewindepassung und die spezifizierten Korrosionsschutzanforderungen müssen gemeinsam geprüft werden.
Chargenprüfung und Nachprüfung bei Abweichungen
Die Prüfprotokolle sollten die Stichprobenergebnisse mit der ausgelieferten Charge verknüpfen. Liegt ein Ergebnis außerhalb der Akzeptanzkriterien, ist die Charge zurückzuhalten, zu überprüfen und gemäß einem vereinbarten Verfahren erneut zu testen. Eine eindeutige Chargenkennung ermöglicht es dem Lieferanten, den betroffenen Produktionslauf zu untersuchen, ohne andere Chargen in Verdacht zu bringen.
Wie sollten Käufer die Inspektionsergebnisse dem richtigen Punktesystem zuordnen?
Eine bestandene Prüfung bedeutet nicht automatisch, dass eine bestimmte Schraubenform für jede Verbindung geeignet ist. Bei der Auswahl von Stellschrauben anhand der Schraubenform müssen Käufer das Kontaktverhalten, die Härte der Auflagefläche, die Einstellhäufigkeit und die zulässige Kennzeichnung berücksichtigen.
| Punktstil | Kontaktverhalten | Typische Auswahllogik | Hauptinspektionsschwerpunkt |
|---|---|---|---|
| Flacher Punkt | Kontaktmöglichkeiten | Anpassung oder reduzierte Markierung | Endplanheit und Gewindegenauigkeit |
| Cup Point | Konzentrate Kontakt | Kragen, Knöpfe und Maschinenteile | Becherform und Härte |
| Kegelspitze | Erstellt einen Ortungskontakt | Wellenpositionierung | Punktausrichtung und Zustand |
DIN 913 Abflachungsspitze für verstellbare oder oberflächenempfindliche Baugruppen
Sechseck Socket Setschrauben Flachpunkt 45H DIN 913 Es ist in Kohlenstoffstahl und Edelstahl mit schwarzer oder blanker Oberfläche erhältlich. Seine flache Spitze eignet sich für verstellbare Teile, Griffe, Möbel und Maschinenbaugruppen, bei denen es auf geringe Oberflächenbeschädigung oder späteres Umpositionieren ankommt.
Die flache Spitze verteilt den Kontakt über eine größere Fläche als eine Kegel- oder Napfspitze. Sie bietet einen weniger aggressiven Halt, daher sollten Käufer entscheiden, ob Oberflächenpflege, Justierbarkeit oder Bewegungsfestigkeit ihre Hauptkriterien sind. Die Prüfung sollte sich auf die Planheit des Endes, die Gewindegenauigkeit, den Sitz der Hülse und die Härtegleichmäßigkeit konzentrieren.
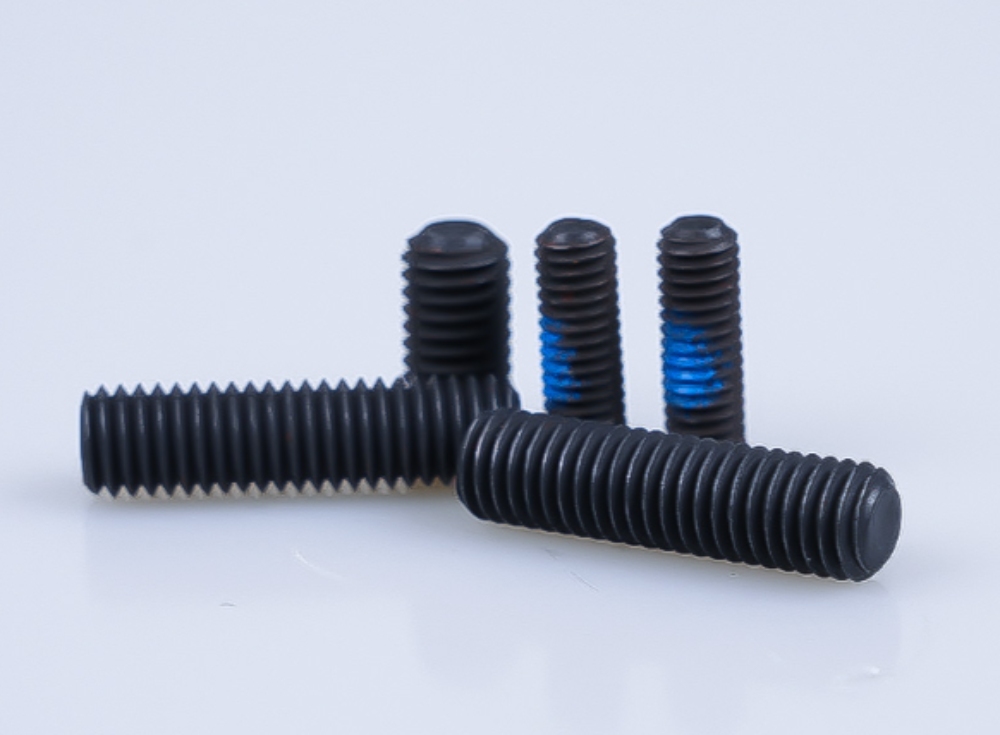
DIN 916 Becherspitze für konzentriertes Spannen
Sechseck Socket Setscrews Plain Cup Point DIN 916 Es erzeugt einen punktuellen Kontakt und eignet sich für Kragen, Knöpfe, Griffe und Maschinenteile. Der Rand der Kappe konzentriert den Druck auf einen definierten Bereich des Gegenstücks.
Dieser Kontakt kann die lokale Haftung verbessern, jedoch weiche, beschichtete oder bearbeitete Oberflächen beschädigen. Käufer sollten vor der Auswahl die Härte des Gegenmaterials, die Anzugshäufigkeit und die Löseanforderungen prüfen. Die Prüfplanung sollte auch die Form des Kontaktrings, die Rundlaufgenauigkeit, den Zustand der Buchse und den Gewindesitz umfassen.
DIN 914 Kegelspitze für feste Lage
Sechseck Socket Setschrauben Kegelpunkt 45H DIN 914 Die Spitze dient zur sicheren Positionierung von Wellen, Kragen und mechanischen Justierungen. Ihre schmale Kontaktfläche kann Bewegungen einschränken, wenn die Gegenfläche für die Spitze ausgelegt ist.
Punktgenaue Ausrichtung und Rundlaufgenauigkeit sind entscheidend, da ein außermittiger Kegel die Kontaktposition verändert. Diese Konstruktion ist weniger geeignet, wenn Markierungen unerwünscht sind. Eine Probemontage ist sinnvoll, wenn das Gegenstück beschichtet ist, eine dünne Wandstärke aufweist oder eine begrenzte Kontaktfläche besitzt.
Welche Nachweise sollten Käufer vor der Genehmigung einer Bestellung anfordern?
Die endgültige Genehmigung sollte die Bestellung, das geprüfte Produkt, die Testergebnisse und die Liefercharge miteinander verknüpfen. Ein Zertifikat ohne Chargenreferenz, Testergebnis oder Abnahmekriterium bietet bei der Wareneingangsprüfung nur begrenzte Unterstützung.
Inspektionsberichte und Rückverfolgbarkeitsdokumente
Je nach Projektrisiko können Käufer einen Maßbericht, ein Härteprotokoll, einen Beschichtungsbericht, Materialnachweise, einen Bericht über die Erstmusterprobe oder eine Produktionsfreigabedokumentation anfordern. Ein Materialzertifikat für Stellschrauben sollte das relevante Material identifizieren und es der gelieferten Charge zuordnen.
Qewit unterstützt auf Anfrage die Zertifizierung nach DIN EN 10204 3.1, ISIR und PPAP bis Level 3. Diese Dokumente sollten vor Produktionsbeginn vereinbart werden, da sie die Materialrückverfolgbarkeit, Probenahme, Prüfprotokolle und Genehmigungsverfahren beeinflussen.
Technischer Support und kundenspezifische Qualitätsplanung
Bei Nachbestellungen, zeichnungsgesteuerten Teilen oder empfindlichen Baugruppen senden Sie bitte mit Ihrer Anfrage das Gegenmaterial, die Wellenhärte, die erforderliche Spitzenbearbeitung, die Oberflächenbeschaffenheit, die Montageart, die Dokumentenliste und die Verpackungsanforderungen.
Qewit kann Vorserienmuster, Warenausgangsprüfungen, zeichnungsbasierte Produkte sowie Walzen- oder optische Sortierung besprechen. Dadurch kann sich der Kontrollplan auf Merkmale konzentrieren, die tatsächlich zu Montagefehlern führen könnten, anstatt zusätzliche Tests durchzuführen, die den vorgesehenen Verwendungszweck nicht berücksichtigen.
Checkliste für Service, Kontakt und Kaufabschluss
Vor der Freigabe sind Norm, Prüfpunkttyp, Größe, Material, Oberflächenbeschaffenheit, Prüfverfahren, Abnahmedokumente, Chargenkennzeichnung und Verpackung zu bestätigen. Bei Unsicherheit bezüglich der Prüfpunktauswahl oder wenn Berichte internen Einkaufsrichtlinien folgen müssen, ist Qewit zu verwenden. Kontakt Diese Seite dient dem Austausch von Zeichnungen, Details zu Passflächen und Dokumentationsanforderungen. Klare technische Informationen in der Anfragephase reduzieren Nachbesserungen nach Beginn der Bemusterung oder Produktion.
FAQ (häufig gestellte Fragen)
F: Was ist die wichtigste Prüfung bei Stellschrauben?
A: Kein einzelner Test belegt die vollständige Konformität. Gewindestifte erfordern Gewinde- und Maßprüfungen, Innensechskant- und Punktprüfungen, Materialprüfungen, gegebenenfalls mechanische Prüfungen, Oberflächenprüfungen und chargenbezogene Aufzeichnungen. Die erforderliche Kombination hängt von der bestellten Norm, dem Material, der Oberflächenbeschaffenheit und der Anwendung ab.
F: Wie können Käufer überprüfen, ob eine Stellschraube der DIN-Norm entspricht?
A: Vergleichen Sie das gelieferte Teil mit der entsprechenden DIN-Zeichnung und prüfen Sie anschließend Gewindelehren, kritische Maße, Steckschlüsselgröße, Spitzengeometrie, Werkstoff, Oberflächenbeschaffenheit und Prüfdokumente. Ein Produktetikett oder eine Katalogbeschreibung allein reichen nicht aus.
F: Sollte jeder Bestellung von Stellschrauben ein 3.1-Zertifikat oder ein PPAP-Zertifikat beiliegen?
A: Nein. Für Routinebestellungen sind möglicherweise einfache Chargen- und Prüfprotokolle erforderlich, während kontrollierte oder wiederkehrende Produktionsprojekte ein 3.1-Zertifikat, ISIR oder PPAP rechtfertigen können. Das Dokumentenpaket sollte vor Produktionsbeginn vereinbart und nicht erst nach Abschluss der Lieferung angefordert werden.
Stellschrauben erfüllen die Industriestandards, wenn der Lieferant die Spezifikation, das physische Produkt, die Prüfmethode, das Ergebnis und die Liefercharge nachweisen kann. Diese Nachweise helfen Käufern zudem, die richtige Ausführung auszuwählen und spätere Qualitätsprobleme zu lösen, ohne sich auf Aussehen oder Vermutungen verlassen zu müssen.


