Какие проверки подтверждают соответствие установочных винтов отраслевым стандартам?
Опубликовано: 31 июля 2026 г.
Категории: Новости
Теги: новости
Установочные винты могут выглядеть простыми, но их работоспособность зависит от тщательного контроля деталей. Резьба должна входить в ответное отверстие без заеданий, гнездо должно принимать правильный шпоночный ключ, а острие должно контактировать с валом или компонентом так, как это предусмотрено. Одного внешнего вида недостаточно для подтверждения соответствия. Покупателям необходимы подтверждающие документы, касающиеся материала, размеров, механических свойств, состояния поверхности, номера партии и результатов окончательной проверки.
Кьюит Компания поставляет стандартные и изготовленные на заказ крепежные изделия для промышленного применения. В её распоряжении имеются измерительные приборы, резьбовые калибры, твердомеры, торсионометр, измеритель толщины покрытия, испытания на солевое распыление, испытания на прочность под нагрузкой и испытания на растяжение. Для заказов по проектам каждая проверка должна соответствовать стандарту продукции, конструкции, материалу, отделке и уровню риска применения.
Что необходимо подтвердить перед началом производства установочных винтов?
Контроль качества начинается еще до начала производства. Неполная спецификация может привести к выпуску партии, прошедшей внутренние проверки, но все же не прошедшей проверку при сборке у покупателя. Практический план контроля качества установочных винтов начинается с полного технического заказа.
Анализ материалов и спецификаций закупок
В заказе должны быть указаны стандарт, диаметр резьбы, длина, тип наконечника, материал, отделка, упаковка и необходимая документация. Также должно быть описано сопрягаемое изделие. Варианты из углеродистой и нержавеющей стали предназначены для различных условий коррозии и обработки, поэтому указанный сорт материала должен соответствовать как заказу, так и протоколу контроля качества.
Стандартные чертежи и утверждение образцов.
Стандарты DIN для установочных винтов определяют геометрию, используемую для проверки резьбы, гнезда, длины и формы наконечника. В стандарте DIN 913 используется плоский наконечник, в DIN 914 — конусный, а в DIN 916 — чашеобразный. Предсерийные образцы полезны, когда сопрягаемая поверхность мягкая, имеет покрытие, узкая или дорогостоящая в замене, поскольку пробная сборка может выявить следы, сопротивление при ввинчивании и проблемы с посадкой гнезда.
Аудиты производственных цехов и документированные планы контроля качества.
Аудит завода должен подтвердить, как осуществляется идентификация материалов, отбор проб деталей, контроль измерительных инструментов и сортировка бракованной продукции. В письменном плане контроля каждое критическое требование должно быть связано с методом проверки, правилом отбора проб, допустимым пределом и документацией. Это гораздо полезнее, чем общее заявление о качестве.
Какие методы проверки размеров доказывают правильную установку установочных винтов?
Многие проблемы на производственной линии начинаются с плохой подгонки. Неправильный шаг резьбы, поврежденная резьба, неглубокие гнезда, заусенцы или смещение центра могут остановить сборку, даже если материал правильный. В случае установочных винтов, используемых в автоматизированной сборке, небольшие отклонения в размерах также могут нарушить подачу или помешать достижению постоянной глубины установки.
Измерение резьбы и габаритных размеров
Проверка резьбы с помощью резьбового калибра позволяет определить, находится ли наружная резьба в пределах допустимых значений. Проходные и непроходные калибры позволяют выявить резьбу большего, меньшего диаметра, поврежденную или неполную. Также следует сравнить общую длину, диаметр, прямолинейность и форму резьбы с чертежом. Визуальные измерительные приборы позволяют оценить мелкие детали, которые трудно определить с помощью ручных инструментов.
Проверка геометрии шестигранного гнезда и точки крепления
Инспекторам следует проверять ширину, глубину, форму и состояние заусенцев гнезда, поскольку углубление передает момент затяжки при установке. Также необходимо проводить прямые измерения наконечника. Плоскостность, конусность, форма чашки и соосность определяют место приложения нагрузки к сопрягаемой детали. Резьба может пройти проверку калибром, в то время как неправильная геометрия наконечника все равно изменит характер зажима.
Визуальный осмотр и автоматическая сортировка
Визуальный осмотр должен выявлять поврежденные резьбы, деформированные концы, дефекты углублений, несоответствие размеров, загрязнения и неровности поверхности. Роликовая или оптическая сортировка может стать полезным заключительным фильтром для заказов больших объемов и автоматической подачи. Сортировка не заменяет контроль размеров; она снижает вероятность попадания видимых или измеримых отклонений на сборочную линию.
Какие механические и поверхностные испытания подтверждают надежную работу?
Винт может правильно подойти, но деформироваться при затягивании. Механические и поверхностные проверки должны соответствовать заказанному материалу, требованиям к свойствам, отделке и условиям контакта.
Твердость, прочность и проверка на кручение.
Проверка твердости установочного винта помогает определить, способны ли резьба, гнездо и наконечник сопротивляться деформации. Слишком мягкая деталь может проявлять сплющивание наконечника или скругление гнезда, в то время как чрезмерная твердость без достаточной прочности может увеличить риск хрупкого разрушения.
Испытания на твердость, растяжение, предел прочности и кручение отвечают на разные вопросы, поэтому в плане контроля необходимо указать, какой метод применяется. Результат измерения твердости не может заменить результат испытания на кручение, а результат испытания на растяжение не следует представлять в качестве доказательства правильности геометрии гнезда.
Толщина покрытия и контроль коррозии
Проверка толщины покрытия установочного винта позволяет убедиться в соответствии нанесенного слоя согласованным требованиям к отделке. Избыточное нанесение может повлиять на посадку резьбы, а неполное покрытие может снизить уровень защиты. Черное оксидирование, бесцветное покрытие и однотонные покрытия не следует рассматривать как эквивалентные.
Испытания на солевое распыление имеют смысл только в том случае, если качество отделки и срок приемки согласованы до начала производства. Покупатели не должны утверждать обработку поверхности только по цвету. Внешний вид, толщина покрытия, посадка резьбы и указанные требования к коррозионной стойкости должны рассматриваться в совокупности.
Партионное тестирование и повторное тестирование на несоответствия
В протоколах контроля должны быть указаны результаты отбора проб, соответствующие отгруженной партии. Если результат выходит за рамки приемочных норм, партия должна быть задержана, проверена и повторно протестирована в соответствии с согласованной процедурой. Четкая идентификация партии позволяет поставщику расследовать затронутую производственную партию, не вызывая подозрений в отношении несвязанных партий.
Как покупателям следует сопоставлять результаты осмотра с правильным методом проверки?
Прохождение контроля качества не гарантирует, что один тип крепежа подойдет для любого соединения. При выборе установочных винтов в зависимости от типа крепежа покупателю необходимо учитывать характер контакта, твердость сопрягаемой поверхности, частоту регулировки и допустимую маркировку.
| Стиль точки | Контактное поведение | Типичная логика выбора | Основной фокус проверки |
|---|---|---|---|
| Плоская точка | Распространяет контакт | Корректировка или уменьшение маркировки | Плоскостность торца и точность резьбы |
| Кубок Пойнт | Концентраты контактируют | Втулки, ручки и детали машин | Форма чашки и твердость |
| Кон-Пойнт | Создает контакт для определения местоположения. | Позиционирование вала | Выравнивание и состояние точек |
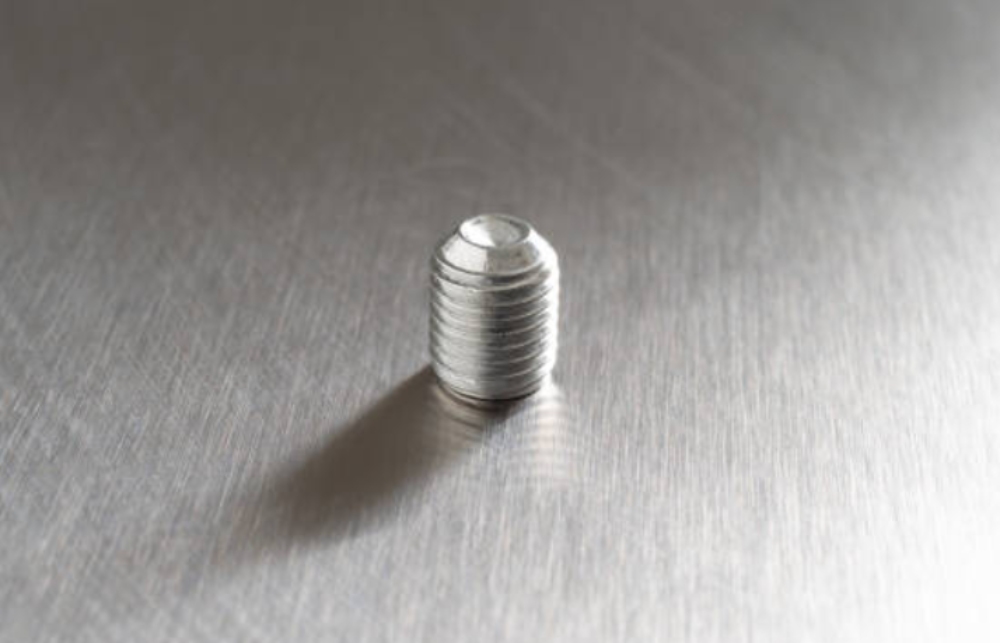
Плоский наконечник DIN 913 для регулируемых или чувствительных к поверхности узлов.
Шестоугольные розетки Плоские винты Плоская точка 45H DIN 913 Доступен в вариантах из углеродистой и нержавеющей стали с черным оксидным или обычным покрытием. Его плоский наконечник подходит для регулируемых деталей, ручек, мебели и узлов машин, где важна минимальная интенсивность нанесения поверхностных повреждений или необходимость последующего изменения положения.
Плоский наконечник распределяет контакт по большей площади, чем конусообразный или чашеобразный. Он обеспечивает менее агрессивное сцепление, поэтому покупателям следует решить, что является для них главным требованием: уход за поверхностью, регулировка или сопротивление движению. При осмотре следует обратить внимание на плоскость торца, точность резьбы, посадку в гнездо и постоянство твердости.
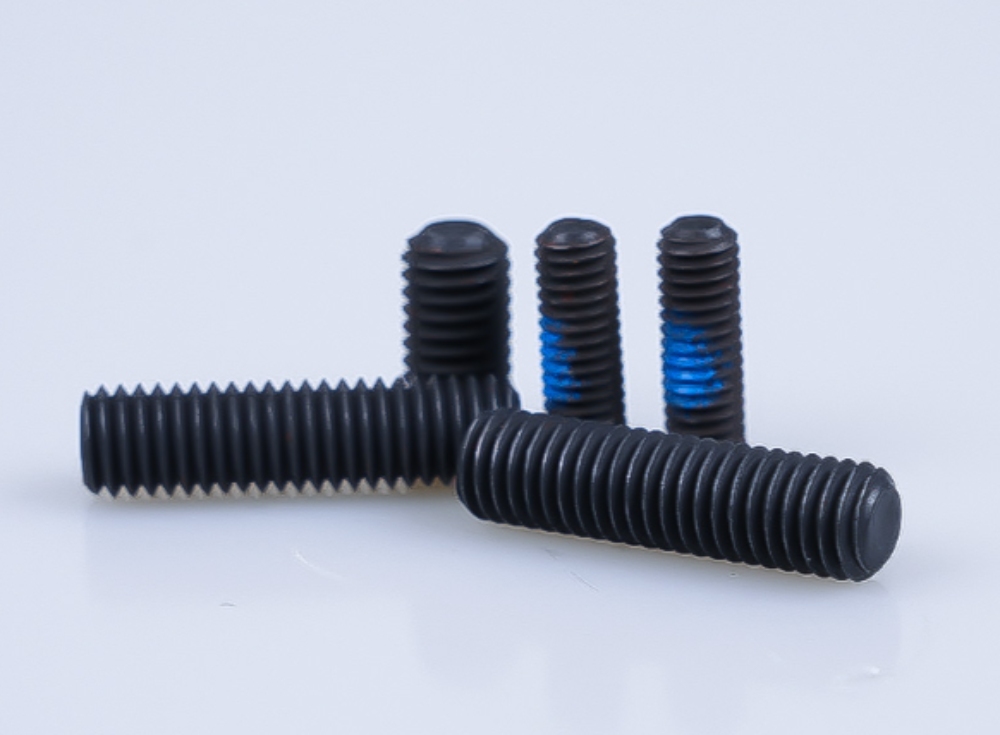
Заостренный наконечник DIN 916 для концентрированного зажима
Шестоугольный розетка Наборные винты Простый чашка точка DIN 916 Создает локальный контакт и подходит для воротников, ручек, рукояток и компонентов машин. Край чашки концентрирует давление в определенной области сопрягаемой детали.
Такой контакт может улучшить местное сцепление, но может оставить следы на мягких, покрытых или обработанных поверхностях. Перед выбором покупателю следует проверить твердость сопрягаемого материала, частоту затяжки и требования к снятию. Форма чашки, соосность, состояние гнезда и посадка резьбы должны быть включены в план проверки.
Конусная точка DIN 914 для надежной фиксации
Шестоугольные розетки Наборные винты Конусная точка 45H DIN 914 Используется с заостренным концом для надежной фиксации в валу, муфтах и при механической регулировке. Узкая площадь контакта помогает ограничить движение, если сопрягаемая поверхность рассчитана на использование этого острия.
Точное выравнивание и соосность точек имеют решающее значение, поскольку смещение конуса от центра изменяет положение контакта. Такая конструкция менее подходит в случаях, когда маркировка недопустима. Пробная сборка целесообразна, если сопрягаемая деталь имеет покрытие, тонкую стенку или ограниченную площадь контакта.
Какие подтверждающие документы должны запрашивать покупатели перед одобрением заказа?
Окончательное утверждение должно связывать заказ на покупку, проверенную продукцию, результаты испытаний и партию отгрузки. Сертификат без номера партии, результатов испытаний или критериев приемки имеет ограниченную силу при входном контроле.
Отчеты об инспекциях и документы, обеспечивающие отслеживаемость.
В зависимости от рисков проекта, покупатели могут запросить отчет о размерах, данные о твердости, отчет о покрытии, подтверждение наличия материалов, отчет о первоначальном образце или файл утверждения производства. Сертификат на материал винтового зажима должен содержать информацию о соответствующем материале и привязывать его к поставленной партии.
Компания Qewit может оказывать поддержку в сертификации по стандарту DIN EN 10204 3.1, ISIR и PPAP до уровня 3 по запросу. Эти документы должны быть согласованы до начала производства, поскольку они влияют на отслеживаемость материалов, отбор проб, протоколы контроля качества и процедуры утверждения.
Техническая поддержка и индивидуальное планирование качества
Для повторных заказов, деталей, изготавливаемых по чертежам, или чувствительных узлов, вместе с запросом укажите сопрягаемый материал, твердость вала, требуемое точечное воздействие, отделку, способ установки, перечень документации и требования к упаковке.
Qewit может обсуждать предпроизводственные образцы, контроль качества на выходе, продукцию, изготовленную по чертежам, а также роликовую или оптическую сортировку. Это позволяет плану контроля сосредоточиться на характеристиках, которые могут привести к фактическому отказу сборки, вместо добавления испытаний, не учитывающих предполагаемое использование.
Контрольный список услуг, контактов и окончательной покупки
Перед выпуском подтвердите стандарт, тип точки, размер, материал, отделку, метод контроля, приемочные документы, маркировку партии и упаковку. Если выбор точки неясен или отчеты должны соответствовать внутренним правилам закупок, используйте Qewit. контакт Эта страница предназначена для обмена чертежами, деталями сопрягаемых поверхностей и требованиями к документации. Четкая техническая информация на этапе запроса сокращает количество доработок после начала изготовления образцов или производства.
Часто задаваемые вопросы
В: Что является наиболее важным для проверки установочных винтов?
А: Ни один отдельный тест не гарантирует полного соответствия. Для проверки винтов необходимо проверить резьбу и размеры, осмотреть гнездо и точку крепления, проверить материал, провести соответствующие механические испытания, проверить поверхность и вести учет по партиям. Необходимая комбинация зависит от заказанного стандарта, материала, отделки и области применения.
В: Как покупатели могут убедиться в том, что установочный винт соответствует стандарту DIN?
А: Сравните предоставленную деталь с соответствующим чертежом DIN, затем проверьте резьбовые калибры, критические размеры, размер гнезда, геометрию наконечника, материал, отделку и документы по контролю качества. Одной лишь этикетки или описания в каталоге недостаточно.
В: Должен ли каждый заказ установочных винтов включать сертификат 3.1 или PPAP?
А: Нет. Для обычных закупок могут потребоваться базовые протоколы о партиях и результатах контроля качества, в то время как для контролируемых или повторяющихся производственных проектов может потребоваться сертификат 3.1, ISIR или PPAP. Пакет документов следует согласовывать до начала производства, а не запрашивать после завершения отгрузки.
Установочные винты соответствуют отраслевым стандартам, если поставщик может связать спецификацию, физический продукт, метод испытаний, результат и партию отгрузки. Эти данные также помогают покупателям выбрать правильный тип крепления и решить проблемы с качеством в дальнейшем, не полагаясь на внешний вид или предположения.


