CATEGORÍAS
Etiquetas
¿Qué inspecciones demuestran que los tornillos de fijación cumplen con los estándares de la industria?
Publicado: 31 de julio de 2026
Categorías: Noticias
Etiquetas: noticias
Los tornillos de fijación pueden parecer sencillos, pero su rendimiento depende de detalles precisos. La rosca debe entrar en el orificio correspondiente sin atascarse, el alojamiento debe aceptar la chaveta correcta y la punta debe hacer contacto con el eje o componente según lo previsto. La apariencia por sí sola no basta para demostrar el cumplimiento. Los compradores necesitan pruebas que abarquen el material, las dimensiones, las propiedades mecánicas, el estado de la superficie, la identificación del lote y la inspección final.
Qewit Suministra elementos de fijación estándar y personalizados para compras industriales. Sus recursos de control de calidad incluyen equipos de medición dimensional, calibres de rosca, durómetros, un torsionómetro, medición del espesor del recubrimiento, pruebas de niebla salina, pruebas de carga y pruebas de tracción. Para pedidos de proyectos, cada inspección debe ajustarse al estándar del producto, el diseño del punto, el material, el acabado y el riesgo de la aplicación.
¿Qué se debe confirmar antes de que comience la producción de los tornillos de fijación?
La inspección comienza antes de la producción. Una especificación incompleta puede dar como resultado un lote que pase las verificaciones internas, pero que aun así falle en el montaje por parte del comprador. Un plan práctico de inspección de calidad de tornillos de fijación comienza con una orden técnica completa.
Revisión de las especificaciones de materiales y compras
El pedido debe especificar la norma, el diámetro de la rosca, la longitud, el tipo de punta, el material, el acabado, el embalaje y la documentación requerida. También debe describir el componente correspondiente. Las opciones de acero al carbono y acero inoxidable satisfacen diferentes necesidades de corrosión y procesamiento, por lo que el grado del material indicado debe coincidir tanto con el pedido como con el registro de inspección.
Planos estándar y aprobación de muestras
Las normas DIN para tornillos prisioneros definen la geometría utilizada para verificar roscas, casquillos, longitudes y formas de punta. La norma DIN 913 utiliza una punta plana, la DIN 914 una punta cónica y la DIN 916 una punta cóncava. Las muestras de preproducción son útiles cuando la superficie de contacto es blanda, está recubierta, es estrecha o su reemplazo resulta costoso, ya que el montaje de prueba puede revelar marcas, resistencia a la inserción y problemas de ajuste del casquillo.
Auditorías de fábrica y planes de control de calidad documentados
Una auditoría de fábrica debe confirmar cómo se identifican los materiales, se toman muestras de las piezas, se controlan las herramientas de medición y se separan los productos rechazados. Un plan de control escrito debe vincular cada requisito crítico con un método de inspección, una regla de muestreo, un límite de aceptación y un registro. Esto resulta más útil que una declaración general sobre la calidad.
¿Qué inspecciones dimensionales demuestran que los tornillos de fijación encajan correctamente?
Muchos problemas en las líneas de producción comienzan con un ajuste deficiente. Un paso incorrecto, roscas dañadas, alojamientos poco profundos, rebabas o un punto descentrado pueden detener el ensamblaje incluso cuando el material es el correcto. En el caso de los tornillos de fijación utilizados en el ensamblaje automático, pequeñas variaciones dimensionales también pueden interrumpir la alimentación o impedir una profundidad de instalación uniforme.
Medición de la rosca y las dimensiones generales
La inspección con calibre de rosca verifica que las roscas externas se mantengan dentro de los límites permitidos. Los calibres pasa/no pasa pueden revelar roscas sobredimensionadas, subdimensionadas, dañadas o incompletas. La longitud total, el diámetro, la rectitud y la forma de la rosca también deben compararse con el plano. Los equipos de medición visual permiten apreciar detalles pequeños que son difíciles de evaluar con herramientas manuales.
Verificación de la geometría de los casquillos hexagonales y los puntos
Los inspectores deben verificar el ancho, la profundidad, la forma y el estado de las rebabas del casquillo, ya que el rebaje transmite el par de apriete durante la instalación. También es necesario medir directamente la punta. La planitud, la alineación del cono, la forma de la copa y la concentricidad determinan el punto de aplicación de la carga en la pieza de acoplamiento. Una rosca puede pasar la prueba de calibración, pero una geometría incorrecta de la punta puede alterar el comportamiento de la sujeción.
Inspección visual y clasificación automatizada
La inspección visual permite identificar roscas dañadas, puntas deformadas, defectos de rebaje, tamaños mixtos, contaminación e irregularidades en el acabado. La clasificación por rodillos u óptica puede ser un filtro final útil para pedidos de gran volumen y alimentación automática. La clasificación no sustituye las pruebas dimensionales; simplemente reduce la probabilidad de que piezas atípicas visibles o medibles lleguen a la línea de montaje.
¿Qué pruebas mecánicas y superficiales confirman un rendimiento fiable?
Un tornillo de fijación puede encajar correctamente, pero deformarse durante el apriete. Las comprobaciones mecánicas y superficiales deben ajustarse al material solicitado, los requisitos de propiedades, el acabado y las condiciones de contacto.
Dureza, resistencia y verificación torsional
Las pruebas de dureza de los tornillos de fijación ayudan a determinar si la rosca, el alojamiento y la punta pueden resistir la deformación. Una pieza demasiado blanda puede presentar aplanamiento de la punta o redondeo del alojamiento, mientras que una dureza excesiva sin la tenacidad suficiente puede aumentar el riesgo de fractura frágil.
Las pruebas de dureza, tracción, carga de prueba y torsión responden a preguntas diferentes, por lo que el plan de control debe especificar qué método se aplica. Un resultado de dureza no puede sustituir a un resultado de torsión, y una prueba de tracción no debe presentarse como prueba de que la geometría del casquillo es correcta.
Inspección del espesor del recubrimiento y de la corrosión
Una prueba de espesor del recubrimiento del tornillo de fijación verifica si la capa aplicada cumple con el requisito de acabado acordado. Un exceso de recubrimiento puede afectar el ajuste de la rosca, mientras que una cobertura incompleta puede reducir la protección. Los acabados de óxido negro, color natural y liso no deben considerarse equivalentes.
Las pruebas de niebla salina solo son útiles cuando el acabado y el período de aceptación se acuerdan antes de la producción. Los compradores no deben aprobar el tratamiento superficial basándose únicamente en el color. Es necesario evaluar conjuntamente la apariencia, el espesor del recubrimiento, el ajuste de la rosca y el requisito de corrosión especificado.
Pruebas por lotes y repetición de pruebas de no conformidad
Los registros de inspección deben vincular los resultados de las muestras con el lote enviado. Si un resultado no cumple con la regla de aceptación, el lote debe retenerse, revisarse y volver a analizarse según un procedimiento acordado. La identificación clara del lote permite al proveedor investigar la producción afectada sin generar sospechas sobre otros lotes.
¿Cómo deben los compradores relacionar los resultados de la inspección con el estilo de puntos correcto?
Superar la inspección no significa que un tipo de punta sea adecuado para todas las uniones. Seleccionar tornillos de fijación según el tipo de punta requiere que los compradores consideren el comportamiento de contacto, la dureza de la superficie de acoplamiento, la frecuencia de ajuste y el marcado aceptable.
| Estilo de puntos | Comportamiento de contacto | Lógica de selección típica | Enfoque principal de la inspección |
|---|---|---|---|
| Punto plano | Propaga el contacto | Marcado de ajuste o reducido | Planitud del extremo y precisión de la rosca |
| Punto de la taza | Contacto concentrado | Collares, pomos y piezas de máquinas | Forma y dureza de la copa |
| Punta cónica | Crea contacto de localización | Posicionamiento del eje | Alineación y condición de los puntos |
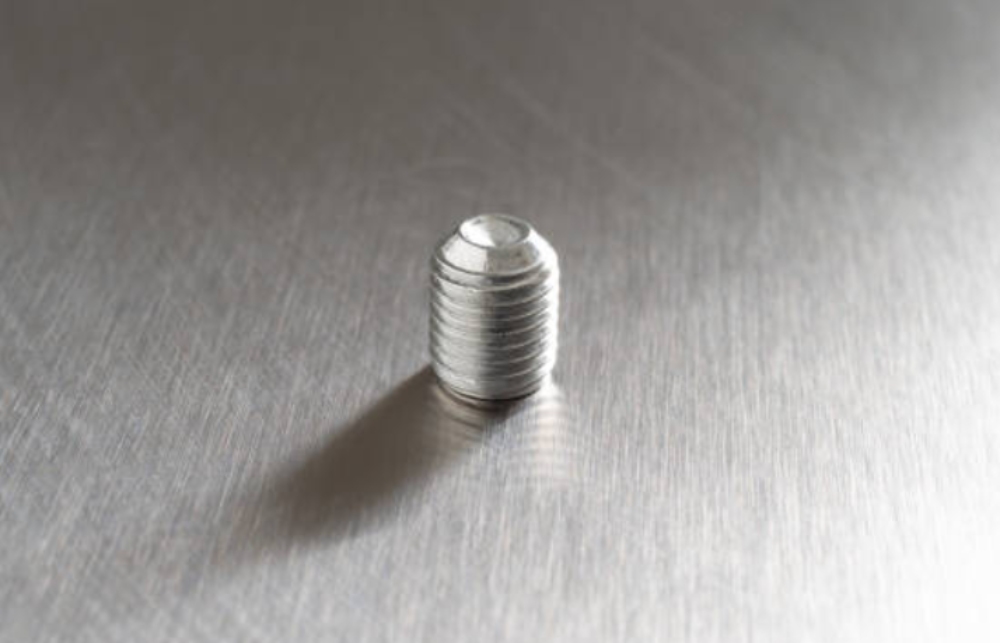
Punta plana DIN 913 para conjuntos ajustables o sensibles a la superficie.
Conjunto de tornillos de enchufe hexagonal Punto plano 45H DIN 913 Está disponible en acero al carbono y acero inoxidable con acabados en óxido negro o liso. Su punta plana es ideal para piezas ajustables, manijas, muebles y ensamblajes de maquinaria donde el marcado superficial o el reposicionamiento posterior son importantes.
La punta plana distribuye el contacto en una superficie mayor que una punta cónica o cóncava. Proporciona un agarre menos agresivo, por lo que los compradores deben decidir si el cuidado de la superficie, el ajuste o la resistencia al movimiento son los requisitos principales. La inspección debe centrarse en la planitud del extremo, la precisión de la rosca, el ajuste del casquillo y la uniformidad de la dureza.
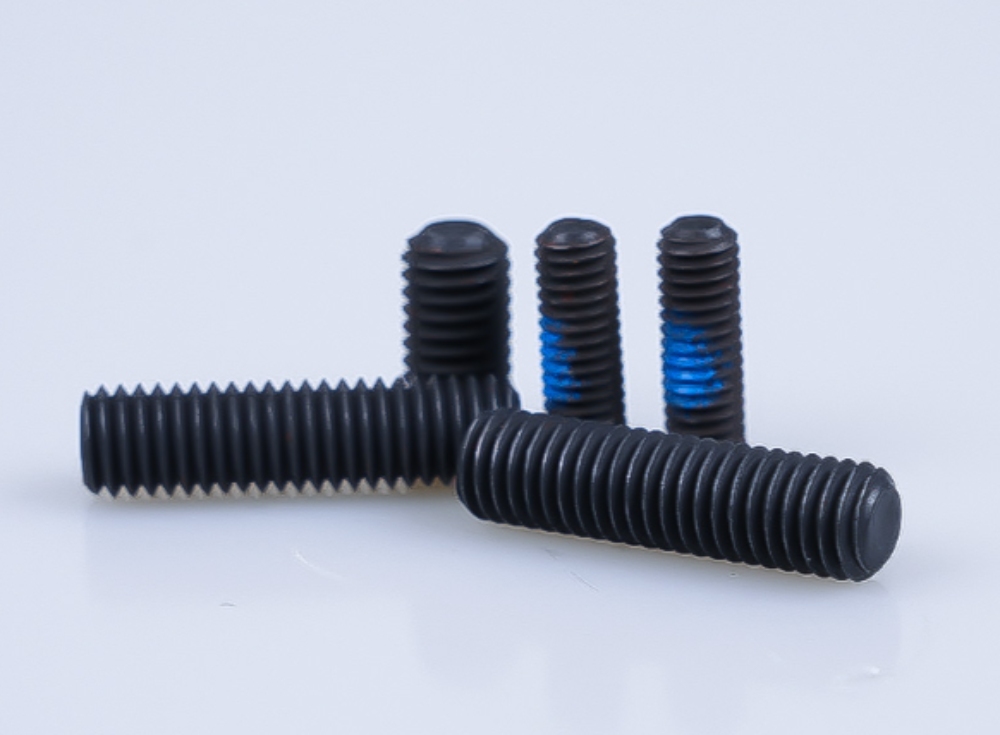
Punta de copa DIN 916 para sujeción concentrada
Conjunto de tornillos de enchufe hexagonal Punto de copa plano DIN 916 Crea un contacto localizado y es adecuado para collares, pomos, manijas y componentes de maquinaria. El borde cóncavo concentra la presión en un área definida de la pieza de acoplamiento.
Este contacto puede mejorar el agarre local, pero puede dañar superficies blandas, recubiertas o acabadas. Antes de elegirlo, los compradores deben revisar la dureza del material de acoplamiento, la frecuencia de apriete y los requisitos de desmontaje. La forma de la copa, la concentricidad, el estado del casquillo y el ajuste de la rosca deben incluirse en el plan de inspección.
Punta cónica DIN 914 para ubicación firme
Conos de tornillos de enchufe hexagónico Punto 45H DIN 914 Su extremo puntiagudo permite una fijación firme en el posicionamiento de ejes, collares y ajustes mecánicos. Su estrecha área de contacto ayuda a restringir el movimiento cuando la superficie de acoplamiento está diseñada para aceptar la punta.
La alineación y concentricidad de los puntos son cruciales, ya que un cono descentrado altera la posición de contacto. Este diseño es menos adecuado cuando no se permite el marcado. Se recomienda realizar un montaje de prueba cuando la pieza de acoplamiento tiene un recubrimiento, paredes delgadas o un área de contacto limitada.
¿Qué pruebas deben solicitar los compradores antes de aprobar un pedido?
La aprobación final debe vincular la orden de compra, el producto inspeccionado, los resultados de las pruebas y el lote de envío. Un certificado sin referencia de lote, resultado de prueba o criterio de aceptación ofrece un respaldo limitado durante la inspección de entrada.
Informes de inspección y documentos de trazabilidad
Según el riesgo del proyecto, los compradores pueden solicitar un informe dimensional, un registro de dureza, un informe de recubrimiento, evidencia del material, un informe de muestra inicial o un archivo de aprobación de producción. El certificado de material del tornillo de fijación debe identificar el material correspondiente y vincularlo al lote suministrado.
Qewit puede brindar soporte para la certificación DIN EN 10204 3.1, ISIR y PPAP hasta el Nivel 3 cuando se solicite. Estos documentos deben ser acordados antes de la producción, ya que afectan la trazabilidad de los materiales, el muestreo, los registros de inspección y los procedimientos de aprobación.
Soporte técnico y planificación de calidad personalizada
Para pedidos repetidos, piezas controladas por planos o conjuntos delicados, envíe junto con su consulta el material de acoplamiento, la dureza del eje, la acción puntual requerida, el acabado, el método de instalación, la lista de documentos y los requisitos de embalaje.
Qewit puede analizar muestras de preproducción, inspección de salida, productos basados en planos y clasificación por rodillos u óptica. Esto permite que el plan de control se centre en las características que podrían causar fallos reales en el montaje, en lugar de añadir pruebas que no se ajusten al uso previsto.
Lista de verificación de servicio, contacto y compra final
Antes de la liberación, confirme el estándar, el tipo de punta, el tamaño, el material, el acabado, el método de inspección, los documentos de aceptación, el marcado del lote y el embalaje. Si la selección de la punta es incierta o los informes deben seguir las reglas de compra internas, utilice Qewit. contacto Página para compartir planos, detalles de superficies de contacto y requisitos de documentación. La información técnica clara en la fase de consulta reduce las revisiones posteriores al inicio del muestreo o la producción.
Preguntas frecuentes
P: ¿Cuál es la inspección más importante para los tornillos de fijación?
R: Ninguna prueba por sí sola garantiza el cumplimiento total. Los tornillos de fijación requieren comprobaciones de rosca y dimensiones, inspección del casquillo y la punta, verificación del material, ensayos mecánicos aplicables, comprobaciones de superficie y registros vinculados al lote. La combinación requerida depende de la norma, el material, el acabado y la aplicación solicitados.
P: ¿Cómo pueden los compradores verificar que un tornillo de fijación cumple con la norma DIN?
A: Compare la pieza suministrada con el plano DIN correspondiente y, a continuación, revise el calibre de la rosca, las dimensiones críticas, el tamaño del casquillo, la geometría de la punta, el material, el acabado y los documentos de inspección. Una etiqueta de producto o la descripción del catálogo por sí solas no constituyen evidencia suficiente.
P: ¿Debe incluirse un certificado 3.1 o PPAP en cada pedido de tornillos de fijación?
R: No. Las compras rutinarias pueden requerir registros básicos de lotes e inspección, mientras que los proyectos de producción controlada o repetitiva pueden justificar un certificado 3.1, ISIR o PPAP. El paquete de documentos debe acordarse antes de la producción, en lugar de solicitarse una vez finalizado el envío.
Los tornillos de fijación cumplen con los estándares de la industria cuando el proveedor puede vincular la especificación, el producto físico, el método de prueba, el resultado y el lote de envío. Esta información también ayuda a los compradores a seleccionar el tipo de punta adecuado y a resolver problemas de calidad posteriores sin basarse en la apariencia ni en suposiciones.


